江苏佳大光电光伏组件生产工艺流程与质量管控要点分析
光伏产业在“双碳”目标驱动下持续扩容,但行业洗牌也在加速。市场对组件功率、衰减率、隐裂风险的要求早已从“能用”升级到“高效且长寿”。江苏佳大光电科技有限公司在江苏制造基地深耕光伏产品多年,深刻体会到:工艺是骨架,质量管控是神经——两者脱节,再好的电池片也做不出可靠的组件。
从硅片到组件:四大工序的隐性门槛
光伏组件生产看似标准化,实则每个环节都藏着“魔鬼细节”。以我们的产线为例,焊接工序是隐裂和虚焊的高发区。常规红外焊接温度曲线若控制不当,电池片表面会产生微裂纹,这些裂纹在后续层压或户外热循环中会逐渐扩展,最终导致功率衰减超标。而层压工序的真空度与温度匹配,直接决定EVA胶膜的交联度——交联不足,组件抗PID能力骤降;交联过度,胶膜变脆,抗冰雹冲击性能大打折扣。
此外,边框组装与接线盒灌胶也常被忽视。铝边框的角码配合间隙若超过0.3mm,在风载振动下可能产生微动磨损,长期影响密封性;接线盒灌胶若存在气泡,湿气侵入后会导致绝缘电阻下降。这些都不是“看起来差不多”就能放过的指标。
质量管控:不是“检出来”,而是“算出来”
江苏佳大光电在质量管理上摒弃了单纯依赖终检的做法,转而推行全流程SPC(统计过程控制)。我们在焊接工位搭载在线EL检测,每片组件的隐裂图像实时上传至MES系统,系统自动比对缺陷特征库——比如将“线性裂纹”与“网状裂纹”分类,前者可追溯至焊带张力异常,后者则指向层压参数漂移。数据驱动的闭环反馈,让问题在产生源头就被纠正,而非等到成品端才发现。
同时,我们针对太阳能组件的可靠性测试,建立了“双85”加速老化与户外实证数据的关联模型。实验室里1000小时的湿热老化结果,结合江苏本地户外电站三年的衰减数据,反推出更严苛的出厂抽检标准——例如将EL检测的灰度阈值从默认的120提升至135,以捕捉更细微的隐裂。
实践建议:给同行的三条务实提醒
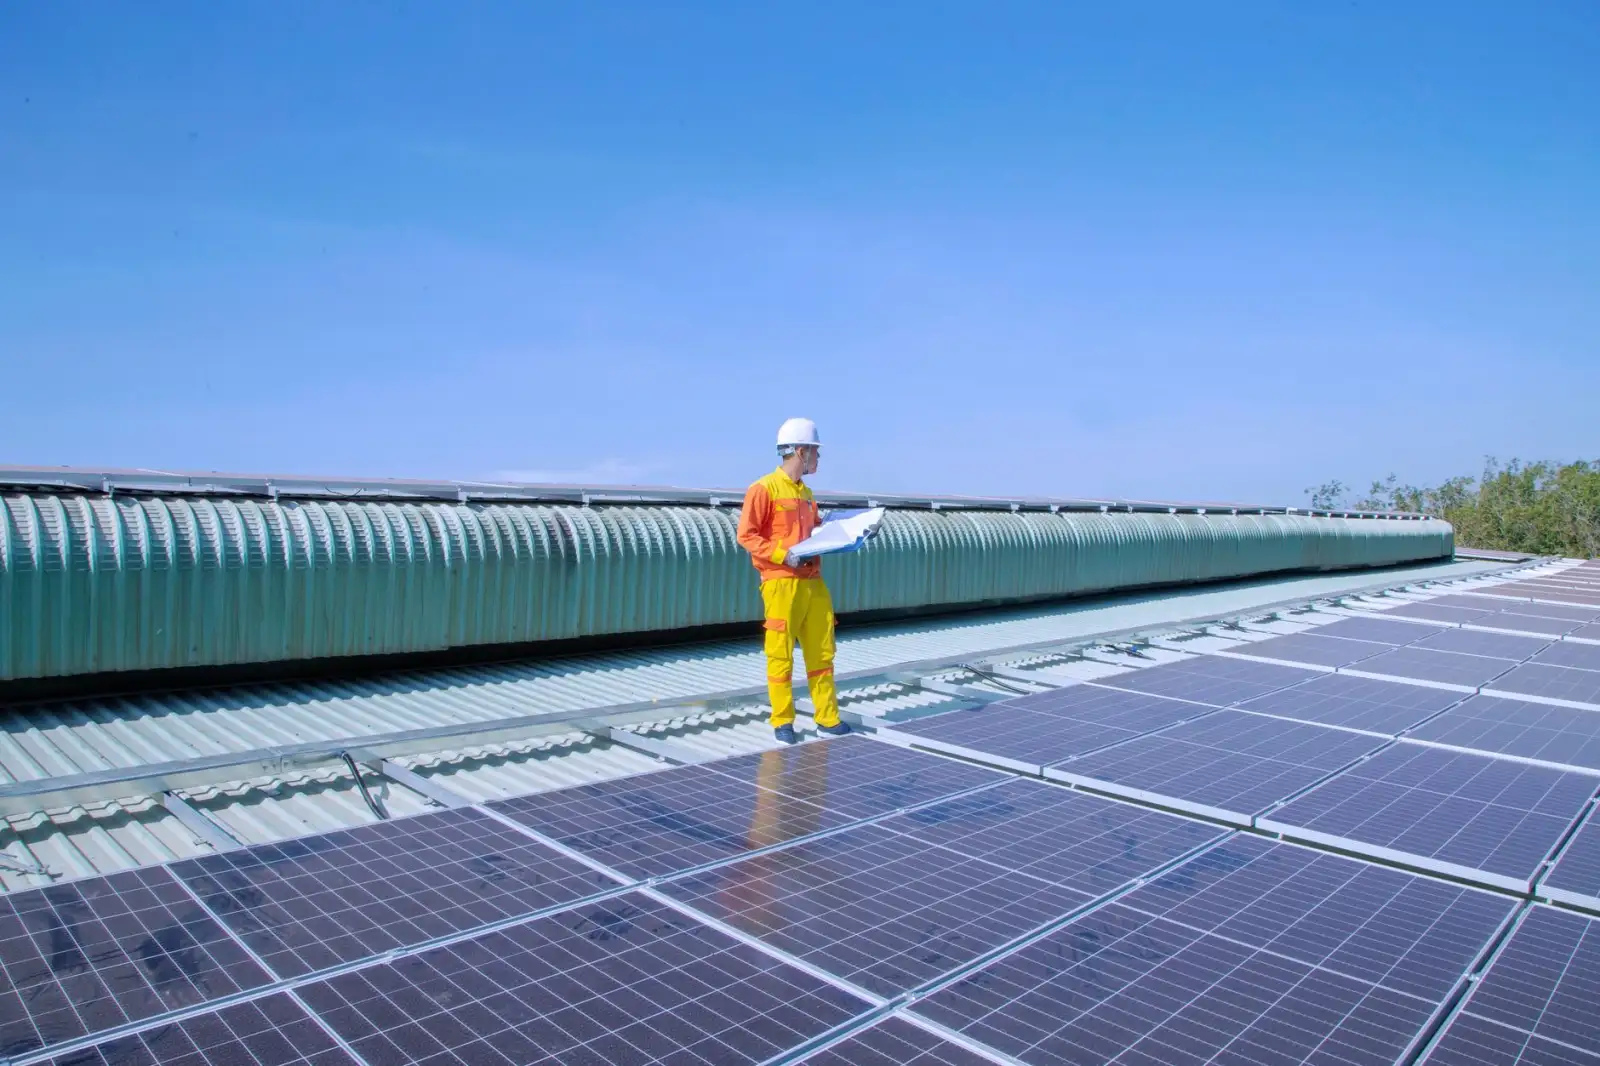
基于多年江苏制造的实战经验,有三点值得同行参考:
- 焊带选型要“看质”而非“看价”。铜基焊带的含氧量直接影响电阻率和焊接附着力,建议每批次来料做拉伸断裂力抽检,低于50N/mm²的批次坚决退货。
- 层压参数必须“一机一档”。不同品牌层压机的温控精度差异明显,照搬工艺包容易出事。我们为每台设备建立了独立的温度-真空度补偿曲线,确保组件交联度稳定在82%-88%的理想区间。
- 成品测试不能只看STC。低辐照度下的组件效率表现,往往比标准测试条件更能反映封装工艺的真实水平。建议增加200W/m²辐照度下的功率测试,偏差超3%的批次需排查EVA胶膜或背板匹配问题。
另外,来料检验的权重应高于过程抽检。光伏产品的失效模式中,约40%源于电池片或辅材的批次性缺陷。我们的IQC环节对EVA胶膜的透光率、交联剂含量进行每批傅里叶红外光谱扫描,仅这一项就将层压后气泡不良率降低了1.7个百分点。
智能化是下一道分水岭
目前我们正将AI视觉检测引入成品外观环节,针对背板划伤、焊带偏移等细微缺陷,识别速度比人工快6倍,漏检率下降至0.2%。江苏佳大光电相信,光电科技的价值在于把不确定性变成确定性——无论是光伏产品的功率承诺,还是25年质保背后的可靠性保障,都源于产线上每一个可量化的工艺参数。
太阳能行业的竞争,本质上是质量成本的竞争。那些能在制造环节就把隐患“算”出来的企业,才有底气在组件价格波动的周期中站稳脚跟。作为江苏制造的一份子,我们愿意持续分享这些产线实践,推动行业从“拼规模”走向“拼精度”。